
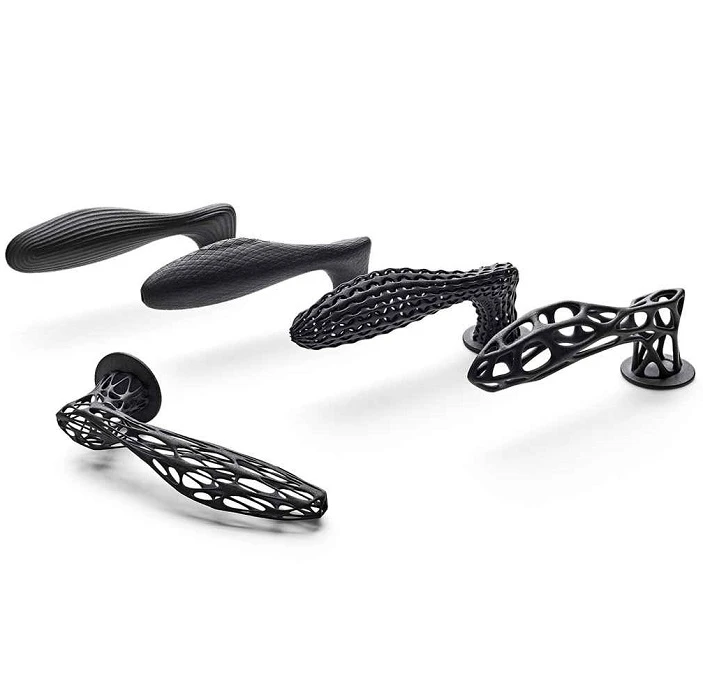
Parti SLS funzionali
Shenzhen JR Precision Technology Co., Ltd. è uno dei principali produttori e fornitori di parti funzionali SLS in Cina, caratterizzato da prodotti di qualità e buon prezzo. Se hai intenzione di acquistare parti sls funzionali avanzate prodotte in Cina, ti invitiamo a ottenere un preventivo dalla nostra fabbrica. Gli ordini personalizzati sono i benvenuti.
Perché per le parti in lavorazione viene utilizzato il nylon-sinterizzato al laser
La sinterizzazione laser selettiva fonde la polvere polimerica strato dopo strato, creando parti che sono in gran parte isotrope nel piano XY e sufficientemente resistenti in Z per la maggior parte dei carichi funzionali. L'assenza di strutture di supporto elimina una delle principali fonti di manodopera post-lavorazione e di danni alla superficie. Le prestazioni meccaniche dei gradi PA12 e PA11 si avvicinano abitualmente a quelle degli equivalenti stampati a iniezione-in termini di resistenza alla trazione, allungamento e resistenza agli urti per molti casi di carico. Ciò consente alle parti stampate di andare oltre i controlli visivi o di adattamento, passando alla convalida di vibrazioni, termica, chimica e di assemblaggio-e, in tirature brevi, all'effettivo-utilizzo finale.
La finitura superficiale-stampata rientra generalmente nell'intervallo Ra 6–10 μm. La sabbiatura, la tintura o la lucidatura leggera possono migliorare l'aspetto e la qualità tattile senza grandi spostamenti dimensionali quando i parametri sono controllati. I tempi di consegna vengono solitamente misurati in giorni anziché nelle settimane necessarie per gli utensili convenzionali, offrendo ai team di progettazione e produzione spazio per iterare ottenendo comunque parti che si comportano come hardware di produzione.
I processi a letto di polvere-consentono inoltre un utilizzo del materiale relativamente efficiente. La polvere non fusa può essere setacciata e miscelata nuovamente negli strati successivi in base ai rapporti di aggiornamento stabiliti, riducendo gli sprechi rispetto ai metodi sottrattivi che convertono la maggior parte della billetta in trucioli. Per i lavori a volume basso-e{{4}medio questa combinazione di libertà geometrica, resistenza utilizzabile ed efficienza dei materiali accettabile è difficile da eguagliare con altre tecnologie.
Selezione dei materiali guidata dal lavoro reale

PA12 rimane la scelta più comune per le parti funzionali in nylon. Offre un equilibrio affidabile tra resistenza alla trazione, resistenza chimica, stabilità dimensionale e costo. Molti fermagli, staffe, alloggiamenti e componenti per condutture del settore automobilistico sono prodotti in PA12 perché il materiale è in grado di gestire i tipici ambienti sotto-cofano o interni senza trattamenti speciali. PA11 offre maggiore tenacità e prestazioni migliori in caso di impatti ripetuti o flessioni cicliche. Quando una parte deve assorbire energia o sopravvivere a ripetuti accoppiamenti a scatto, PA11 spesso diventa la qualità preferita.
Le versioni-riempite di vetro o minerali-aumentano la rigidità e la resistenza al calore. Sono utili per staffe strutturali, piastre di montaggio o componenti soggetti a temperature elevate o carichi statici più elevati. Esistono formulazioni-ritardanti di fiamma per involucri di dispositivi elettronici e alcuni interni di automobili in cui si applicano requisiti normativi. La selezione dei materiali è guidata dal caso di carico specifico, dall'intervallo di temperatura, dall'esposizione chimica e dal contesto normativo piuttosto che da un elenco di preferenze generiche. È possibile fornire coupon campione e dati meccanici di base in modo che i team possano eseguire i propri test comparativi prima di impegnarsi in un batch di intenti di produzione.
In pratica, la differenza tra una parte funzionale di successo e una marginale spesso si riduce alla corrispondenza della qualità con il ciclo di lavoro. Un alloggiamento leggermente caricato può funzionare perfettamente in PA12 standard, mentre una cerniera mobile o una clip caricata ad impatto- può richiedere un allungamento maggiore di PA11. Una conversazione tempestiva sulle condizioni operative reali impedisce successivi cicli di riprogettazione.
Cosa aspettarsi in termini di dimensioni, precisione e superficie
|
Parametro |
Gamma tipica |
|
Processo |
Sinterizzazione laser selettiva |
|
Costruisci volume |
Fino a 380 × 340 × 600 mm (a seconda dell'attrezzatura-) |
|
Spessore dello strato |
0,1–0,15 mm |
|
Tolleranza dimensionale |
±0,3% (minimo ±0,3 mm) |
|
Come-rugosità stampata |
Ra 6–10 μm |
|
Materiali comuni |
PA12, PA11, PA12 caricato con vetro- |
|
Spessore minimo della parete |
0,7–1 mm |
I risultati dimensionali dipendono dalla geometria della parte, dall'orientamento e dalla storia termica all'interno della costruzione. Grandi aree piatte o elementi lunghi e sottili possono mostrare più variazioni rispetto alle forme compatte e ben-supportate. È meglio verificare le dimensioni critiche sulle parti del primo-articolo piuttosto che presupporre valori CAD nominali. Quando sono coinvolti adattamenti stretti o caratteristiche di accoppiamento, un breve ciclo del primo-articolo con feedback misurato di solito si ripaga da solo evitando problemi di assemblaggio a valle.
La struttura della superficie è inerente al processo-del letto di polvere. La finitura così come-stampata è funzionale per molte applicazioni industriali. Laddove l'aspetto o le superfici sigillanti contano, la sabbiatura produce una struttura opaca uniforme; la tintura fornisce colore senza aggiungere spessore significativo; la lavorazione leggera o la lucidatura possono essere applicate selettivamente alle facce critiche. Ogni fase di finitura deve essere considerata durante la pianificazione delle tolleranze poiché la rimozione del materiale o lo spessore del rivestimento influiscono sulle dimensioni finali.
Come viene eseguito un progetto tipico
Il lavoro di solito inizia con una revisione del progetto incentrata sulla producibilità. Vengono esaminati lo spessore delle pareti, l'orientamento dei fori, le considerazioni sulla polvere intrappolata e le potenziali zone di deformazione in modo che la geometria venga stampata in modo pulito e funzioni come previsto. Una volta rilasciato il file, le build vengono pianificate in base alle dimensioni, al materiale e alla post-elaborazione richiesta. Prototipi singoli e piccoli set sono routine; quantità pilota nell'intervallo tipico di 50-200 pezzi sono comuni quando la capacità è disponibile.
La polvere in entrata è tracciabile-in batch e accompagnata da certificati dei materiali. L'attrezzatura viene calibrata secondo un programma definito e i parametri chiave del processo vengono monitorati durante la costruzione. L'ispezione del primo-articolo viene eseguita quando l'applicazione lo giustifica. Le parti finite ricevono campionatura dimensionale, test meccanici selezionati quando richiesto e classificazione visiva. Le registrazioni complete e l'identificazione dei lotti supportano la tracciabilità secondo procedure allineate alla norma ISO 9001.
Le opzioni di post-elaborazione includono tintura, sabbiatura, marcatura laser o serigrafia e assemblaggio semplice. Gli accordi di non-divulgazione e la gestione controllata dei disegni proteggono la proprietà intellettuale dalla richiesta iniziale fino alla spedizione finale. L'obiettivo è un percorso prevedibile dal file CAD alle parti utilizzabili senza inutili passaggi o sorprese.

Considerazioni di progettazione che migliorano i risultati
Alcune regole pratiche migliorano costantemente i risultati. Mantenere gli spessori minimi delle pareti nell'intervallo 0,7–1 mm per la maggior parte delle parti in PA12 e PA11; È possibile costruire sezioni più sottili, ma diventano fragili e più sensibili alle variazioni del processo. Evita sezioni solide di grandi dimensioni quando possibile-utilizza nervature, reticoli o strutture cave per ridurre la massa, lo stress residuo e l'uso del materiale preservando al tempo stesso la rigidità. Orienta le caratteristiche critiche per ridurre al minimo i gradini-sulle facce importanti e per consentire la rimozione della polvere dalle cavità interne. Fornire fori di fuga per la polvere intrappolata in volumi chiusi. Quando sono richieste tolleranze strette sulle caratteristiche di accoppiamento, lascia il grezzo per la lavorazione secondaria invece di aspettarti che la superficie come-stampata soddisfi i callout più stretti.
La discussione iniziale di questi punti solitamente riduce la sequenza temporale complessiva in modo più efficace rispetto al tentativo di correggere i problemi dopo la prima creazione. I team che trattano il processo come un metodo di produzione piuttosto che come un puro strumento di prototipazione tendono a raggiungere la convalida funzionale più rapidamente.
Esempi tratti da lavori recenti
I programmi automobilistici hanno utilizzato il nylon-sinterizzato al laser per clip funzionali, staffe e componenti di condutture nelle costruzioni di veicoli pilota. In diversi casi le parti stampate hanno consentito ai cicli di convalida anticipati di passare da attese di più-settimane per l'attrezzatura morbida a meno di dieci giorni (intervallo tipico osservato), consentendo ai team di ingegneri di confermare l'idoneità, il funzionamento e le sequenze di assemblaggio mentre l'attrezzatura permanente era ancora in fase di preparazione. I clienti del settore elettronico stampano regolarmente involucri, supporti interni e supporti dei connettori per test termici, di vibrazione e di caduta prima di impegnarsi nella produzione di stampi. La capacità di rivedere la geometria tra le costruzioni senza costi di attrezzatura rende pratici i test iterativi.
I team di attrezzature e attrezzature industriali producono maschere, nidi e ausili per la movimentazione personalizzati in lotti tipici di 20-100 pezzi. Questi strumenti mantengono attive le linee di produzione mentre vengono progettate e prodotte strutture permanenti-per tempi più lunghi. In ciascuna di queste situazioni i componenti stampati si sono spostati oltre il banco di lavoro e sono diventati effettivamente funzionali-esattamente allo scopo di considerare la sinterizzazione laser selettiva come un percorso verso parti funzionanti piuttosto che modelli temporanei.
Domande frequenti
D: Le parti reggeranno effettivamente in servizio o solo sul banco di prova?
R: Le parti industriali in nylon prodotte mediante sinterizzazione laser selettiva funzionano già in veicoli pilota, impianti di produzione e assemblaggi a breve- serie. Robustezza, resistenza agli urti e stabilità dimensionale sono sufficientemente simili a quelle del nylon stampato che molti programmi li utilizzano per compiti funzionali iniziali e volumi di utilizzo finale-limitati. La decisione di solito dipende dall'entità del carico, dalla temperatura e dalla durata prevista piuttosto che da una limitazione generale del processo.
D: Come si confrontano le prestazioni meccaniche con MJF o FDM?
R: Sia la sinterizzazione laser selettiva che la fusione a getto multi-appartengono alla famiglia delle fusioni a letto di polvere-e offrono proprietà di massa comparabili per la maggior parte dei gradi di nylon. La sinterizzazione laser selettiva tende a gestire la geometria interna complessa e la rimozione della polvere in modo pulito. Le parti di modellazione a deposizione fusa mostrano in genere una resistenza dell'interstrato inferiore e un comportamento più anisotropo, limitandole a formare-e-adattarsi o ad applicazioni con carico leggero. Per carichi funzionali che si avvicinano alla capacità del nylon stampato, sono generalmente preferiti i processi a letto di polvere-.
D: Quali quantità e tempi di consegna sono realistici?
R: I pezzi singoli e i piccoli set di prototipi sono standard. La maggior parte dei lavori viene spedita entro 3-7 giorni lavorativi dall'approvazione finale del file, a seconda delle dimensioni, del materiale e dei requisiti di finitura. I lotti pilota nella gamma tipica di 50-200 pezzi seguono tempistiche simili quando la capacità di costruzione è aperta. È possibile concordare programmi accelerati quando le scadenze del progetto lo richiedono.
D: Come scegliamo tra PA12 e PA11?
R: PA12 è l'impostazione predefinita per la maggior parte delle applicazioni di esposizione-chimiche e strutturali a causa del suo equilibrio tra proprietà e costi. PA11 viene selezionato quando è necessaria una maggiore tenacità, migliori prestazioni all'impatto o un maggiore allungamento. Il test dei campioni affiancati-a-rimane il modo più affidabile per confermare la scelta per un caso di carico specifico.
D: Il processo può soddisfare i requisiti medici-a contatto con gli alimenti?
R: I gradi industriali standard e le fasi di post-lavorazione non sono accompagnati da certificazioni alimentari o mediche. Le applicazioni che rientrano in tali normative necessitano di una discussione preliminare in modo da poter identificare e pianificare opzioni di materiali, trattamenti superficiali ed eventuali test di terze parti-effettuati.
D: Come vengono verificate le dimensioni e la resistenza prima della spedizione delle parti?
R: I rapporti dimensionali, le misurazioni-delle caratteristiche critiche e i dati sulla trazione o sull'impatto vengono forniti in base al piano di ispezione concordato. I pacchetti di ispezione del primo-articolo sono comuni per il lavoro sugli intenti-di produzione. È possibile organizzare una verifica di laboratorio indipendente quando è richiesta un'ulteriore conferma.
Prossimi passi
Invia i file CAD insieme a una chiara descrizione dei carichi operativi, dell'intervallo di temperatura, dell'esposizione chimica e di eventuali vincoli normativi. Esamineremo la producibilità del progetto, modificheremo la geometria delle bandiere per migliorare la stampabilità e le prestazioni e forniremo un preventivo relativo al materiale consigliato, ai parametri di processo, alle opzioni di finitura e alla sequenza temporale.
Etichetta sexy: parti funzionali sls, Cina, fornitori, produttori, fabbrica, personalizzato, prezzo, preventivo
Invia la tua richiesta
